优良品质直齿锥齿轮磨齿生产 直齿锥齿轮磨齿加工 嘉齿
东莞市嘉齿机械制造有限公司主营:齿轮,磨齿齿轮,同步带轮,内齿轮,伞齿轮,链轮等传动配件 齿轮 六种齿轮加工的方法 齿形有多种形式,其中以渐开线齿形为常见。渐开线齿形常用的加工方法有两大类,即成形法和展成法。 1.铣齿 采用盘形模数铣刀或指状铣刀铣齿属于成形法加工,铣刀刀齿截面形状与齿轮齿间形状相对应。此种方法加工效率
15.00
库存 999
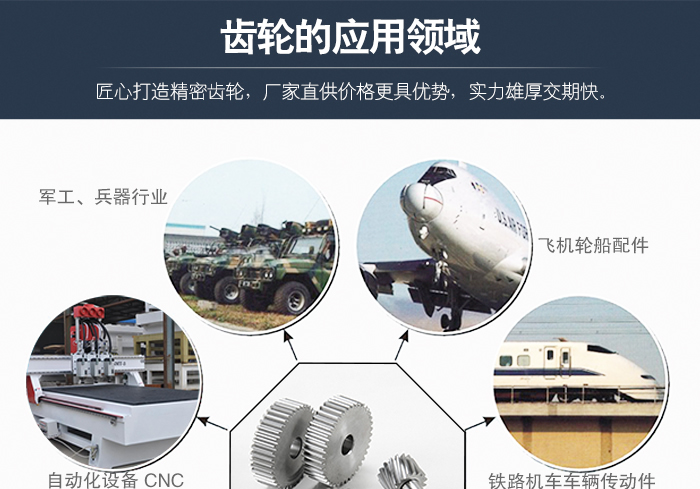
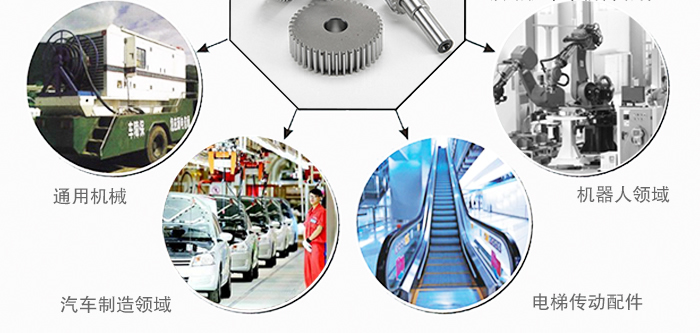
六种齿轮加工的方法
齿形有多种形式,其中以渐开线齿形为常见。渐开线齿形常用的加工方法有两大类,即成形法和展成法。
1.铣齿
采用盘形模数铣刀或指状铣刀铣齿属于成形法加工,铣刀刀齿截面形状与齿轮齿间形状相对应。此种方法加工效率和加工精度均较低,仅适用于单件小批生产。
2.成形磨齿
也属于成形法加工,因砂轮不易修整,使用较少。
3.滚齿
属于展成法加工,其工作原理相当于一对螺旋齿轮啮合。齿轮滚刀的原型是一个螺旋角很大的螺旋齿轮,因齿数很少(通常齿数z = 1),牙齿很长,绕在轴上形成一个螺旋升角很小的蜗杆,再经过开槽和铲齿,便成为了具有切削刃和后角的滚刀。
4.剃齿
在大批量生产中剃齿是非淬硬齿面常用的精加工方法。其工作原理是利用剃齿刀与被加工齿轮作自由啮合运动,借助于两者之间的相对滑移,从齿面上剃下很细的切屑,以提高齿面的精度。剃齿还可形成鼓形齿,用以改善齿面接触区位置。
5.插齿
插齿是除滚齿以外常用的一种利用展成法的切齿工艺。插齿时,插齿刀与工件相当于一对圆柱齿轮的啮合。插齿刀的往复运动是插齿的主运动,而插齿刀与工件按一定比例关系所作的圆周运动是插齿的进给运动。
6.展成法磨齿
展成法磨齿的切削运动与滚齿相似,是一种齿形精加工方法,特别是对于淬硬齿轮,往往是的精加工方法。展成法磨齿可以采用蜗杆砂轮磨削,也可以采用锥形砂轮或碟形砂轮磨削。
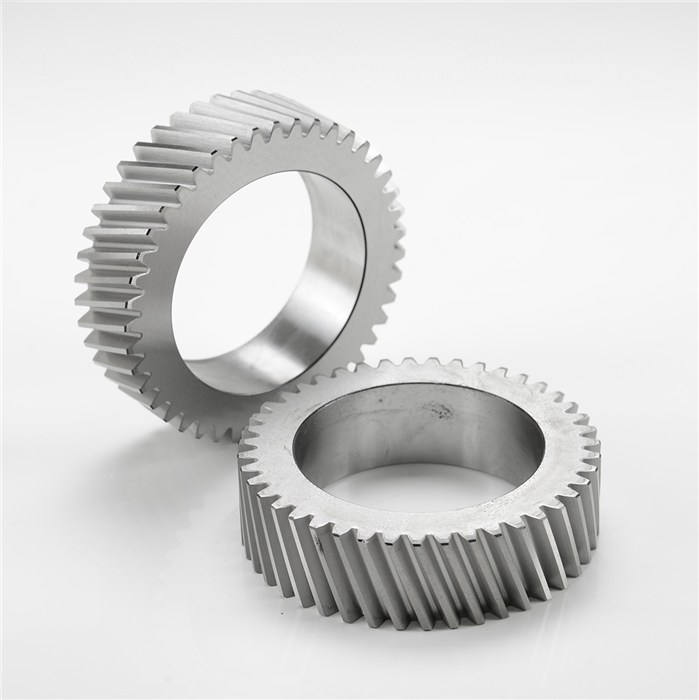
齿轮
大齿轮的毛坯件主要是锻件、棒料或铸件,其中锻件使用较多。对毛坯件首先进行正火处理,改善其切削加工型,便于切削;然后进行粗加工,按照大齿轮设计要求,先将毛坯加工成大致形状,保留较多余量。再进行半精加工,车、滚、插齿,使大齿轮基本成型;之后对大齿轮进行热处理,改善大齿轮的力学性能,按照使用要求和所用材料的不同,有调质、渗碳淬火、齿面高频感应加热淬火等;然后对齿轮进行精加工,精修基准、精加工齿形。
1、正火:锻造毛坯之后部分工厂会选择正火,也有公司选择退火,正火和退火的目的都是为了使晶粒细化和碳化物分布均匀化,去除材料的内应力,但由于正火冷却速度比退火冷却速度稍快,因而正火组织要比退火组织更细一些,其机械性能也有所提高。另外,正火炉外冷却不占用设备,生产率较高,因此生产中尽可能采用正火来代替退火。采用等温正火使产品质量稳定可靠。
2、粗车加工:粗加工齿轮外圆,端面,可选择普通车床和数控车床,由于粗车之后还有对工件进行热处理,所以一般会留有3-5毫米的余量,方便之后的精车加工到zhi定尺寸。
3、精车加工:精加工齿轮外圆,端面,将尺寸加工到图纸规定的尺寸要求,如后续还需要磨削,那么需留0.2-0.3毫米的余量,以方便磨削获得更高的精度要求。
4、调质热处理:由于大齿轮的工作条件不同,热处理出来的表面硬度也不同,但大齿轮经过淬火后的硬度一般都在HRC45以上,例如:汽车齿轮由于受力较大,受冲击较频繁的原因常采用20CrMnTi钢作为齿轮材料,20CrMnTi钢具有较高的力学性能,经过淬火后表面硬度可达HRC58~62,心部硬度HRC30~45,以提高耐磨性和疲劳抗力。
5、制齿:常采用插齿机或者滚齿机加工齿面,虽然调整维护方便,但如果大批量生产就会出现效率低的问题,之后随着涂层技术的发展,滚刀、插刀刃磨后的再次涂镀非常方便地进行,经过涂镀的刀具能够明显地提高使用寿命,一般能提高百分之九十以上,有效地减少了换刀次数和刃磨时间,效益显着。
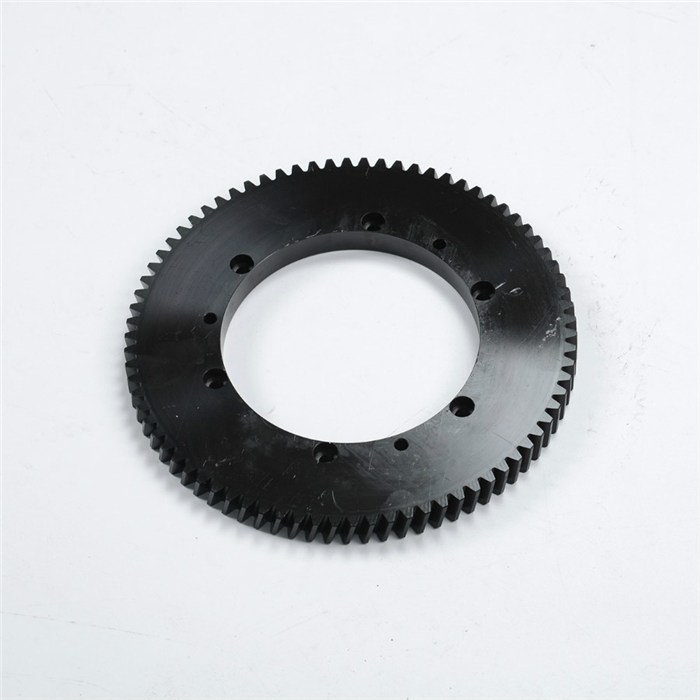
齿轮加工具有的特点
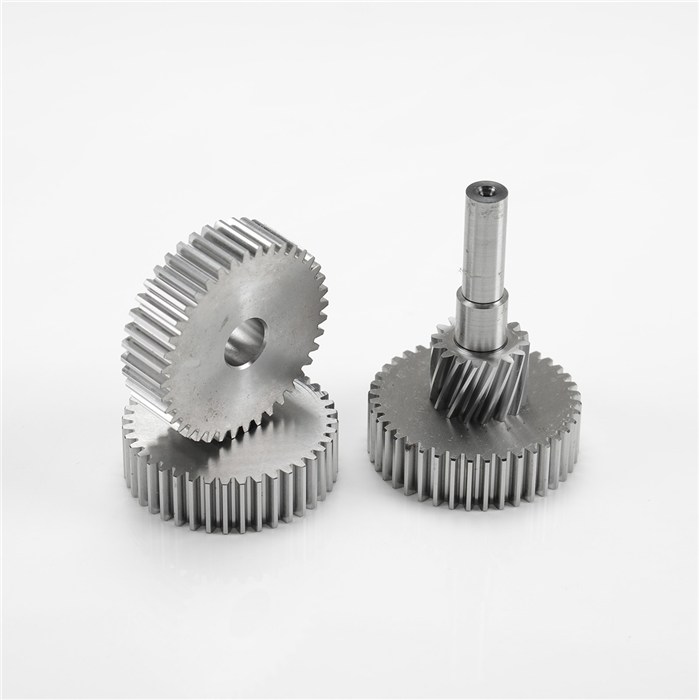
滚齿机滚齿:可以加工8模数以下的斜齿,铣床铣齿:可以加工直齿条,插床插齿:可以加工内齿冷打机打齿:可以无屑加工,刨齿机刨齿:可以加工16模数大齿轮,关于精密铸齿:可以大批量加工廉价小齿轮,磨齿机磨齿:可以加工精密母机上的齿轮,压铸机铸齿:多数加工有色金属齿轮,剃齿机:是一种齿轮精加工用的金属切削,冲床冲齿:薄材料多用冲床冲齿如钟表、链轮等。
供应商信息
公司:东莞市嘉齿机械制造有限公司
所在地:东莞市