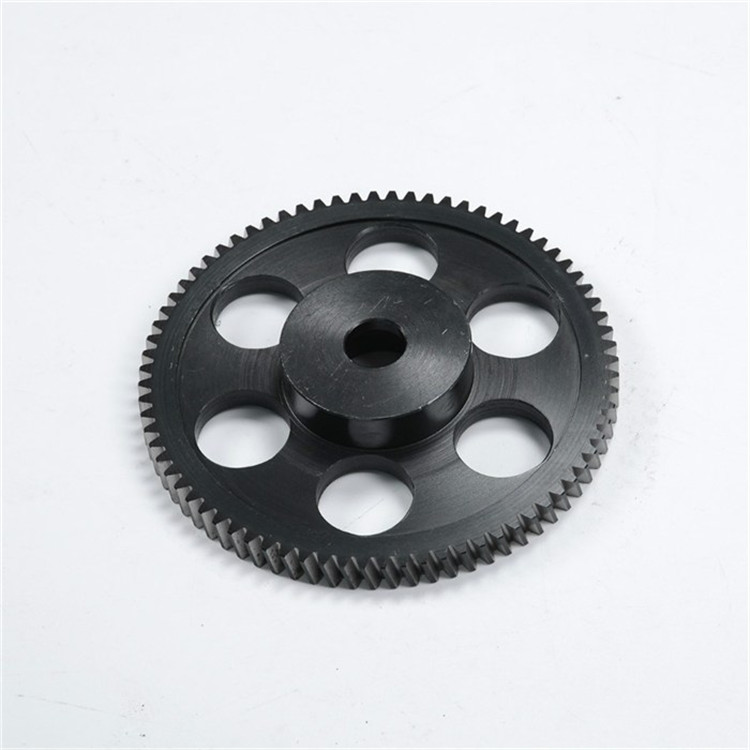
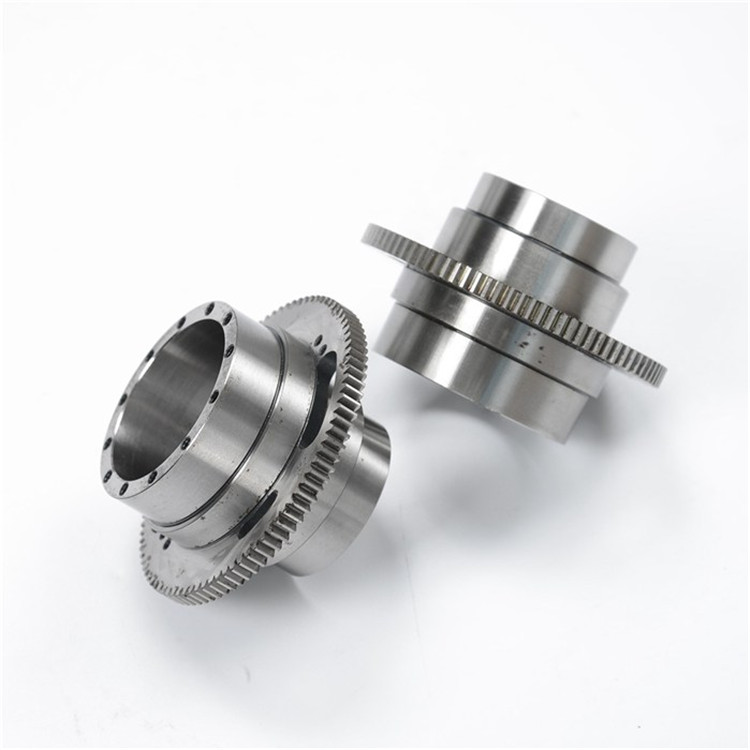
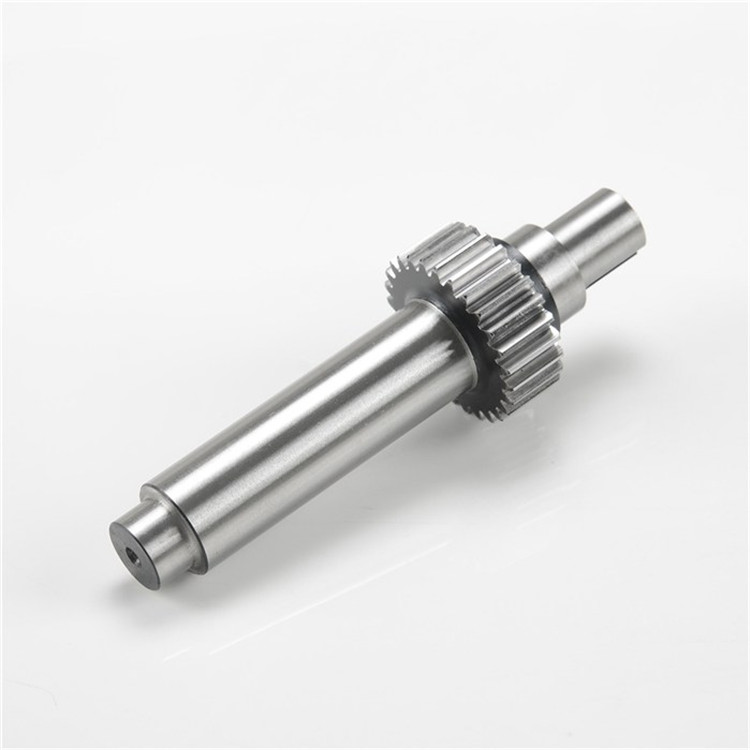
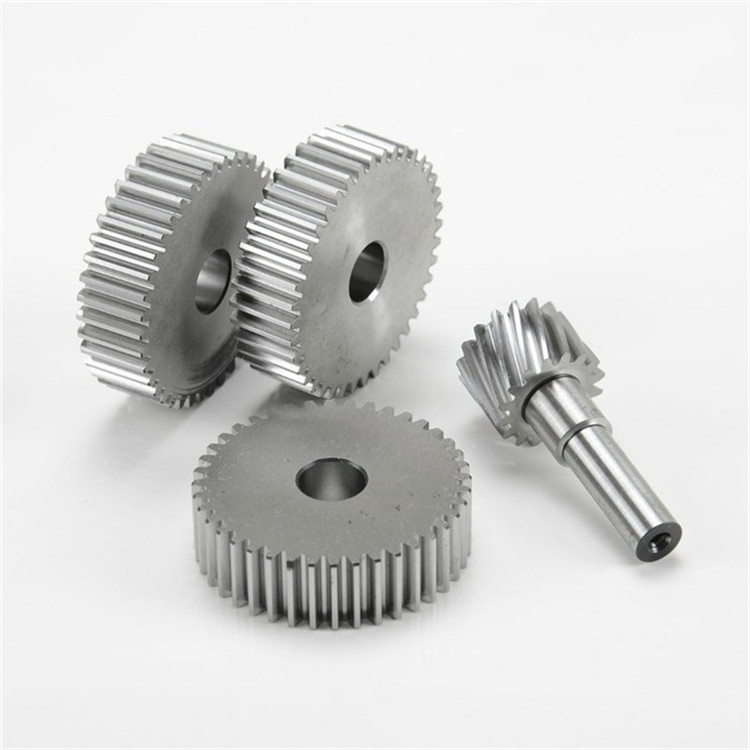
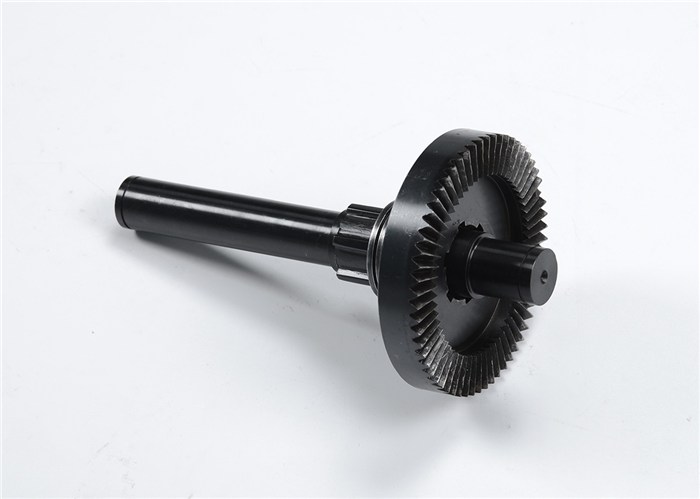
嘉齿 直齿锥齿轮磨齿批发 直齿锥齿轮磨齿厂商
东莞市嘉齿机械制造有限公司主营:齿轮,磨齿齿轮,同步带轮,内齿轮,伞齿轮,链轮等传动配件 齿轮 齿轮加工技术与装备的发展趋势分析 为适应齿轮加工行业对制造精度、生产效率、清洁生产、提高质量的要求,制齿机床及制齿技术出现了以下发展趋势。 1.数控化 由于通过将机床的各运动轴进行CNC控制及部分轴间进行联动后,具有以下优点
13.00
库存 999
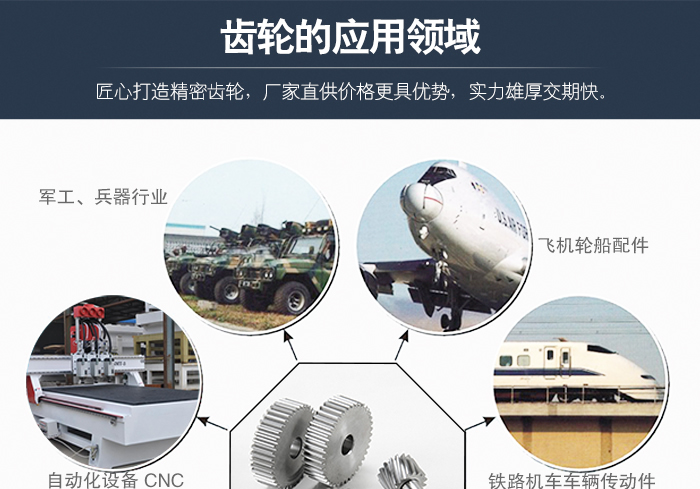
齿轮加工技术与装备的发展趋势分析
为适应齿轮加工行业对制造精度、生产效率、清洁生产、提高质量的要求,制齿机床及制齿技术出现了以下发展趋势。
1.数控化
由于通过将机床的各运动轴进行CNC控制及部分轴间进行联动后,具有以下优点:
(1)增加了机床的功能,如滚削小锥度及鼓形齿轮等变得极为简单。
(2)缩短了传动链,同时采用半闭环或全闭环控制后,通过数控补偿可以提高各轴的定位精度和重复定位精度,从而提高了机床的加工精度及Cp值,增加了机床的可靠性。
(3)换品种时由于省去了计算及换分齿挂轮及差动挂轮、进给及主轴换挡的时间,插齿机还省去了换斜导轨的时间,从而减少了辅助加工时间,增加了机床的柔性。
(4)由于机械结构变得简单了,可以设计得更有利于提高机床的刚性及把热变形降到底。
(5)各轴间没有机械联系,结构设计变得典型化,更利于实施模块化设计及制造。
2.高速
齿轮加工机床如滚齿机、插齿机及磨齿机的高速化主要是指机床拥有高的刀具主轴转速和高的工作台转速,它们是提高切削效率的主要指标。
传统机械滚齿机的滚刀主轴速度通常高为500r/min,工作台转速高为32r/min.随着齿轮加工刀具性能的提高,齿轮加工机床的高速、切削得到了飞速发展和成熟,齿轮滚齿切削速度由100m/min,发展到可达500~600m/min,切削进给速度由3~4mm/r发展到20mm/r,这使滚齿机主轴的高转速可达5500r/min,工作台高转速可达800r/min,机床部件移动速度也高达10m/min;大功率主轴系统使机床可运用直径和长度均较大的砂轮进行磨削,有利于增加砂轮寿命,也有利于操作者选择优的磨削参数来完成磨削加工。
加工是机床从各个方面采用了专用技术来得以保证:具有佳吸振效果的铸造床身;使机床具有佳热稳定性的集成冷却介质循环系统;切削区保护隔板大倾角及光滑设计使干式切削产生的切屑迅速有效排出;具有用预载的、无隙滚珠丝杆驱动的进给系统;具有耐磨损直线导轨或采用PLC控制的定量润滑铸铁导轨等。电主轴的应用使刀具主轴得到提高,而工作台转速的提高则是采用了斜齿轮副或力矩电动机。电主轴及力矩电动机具有回转精度高、无反向间隙和不用维修等优点。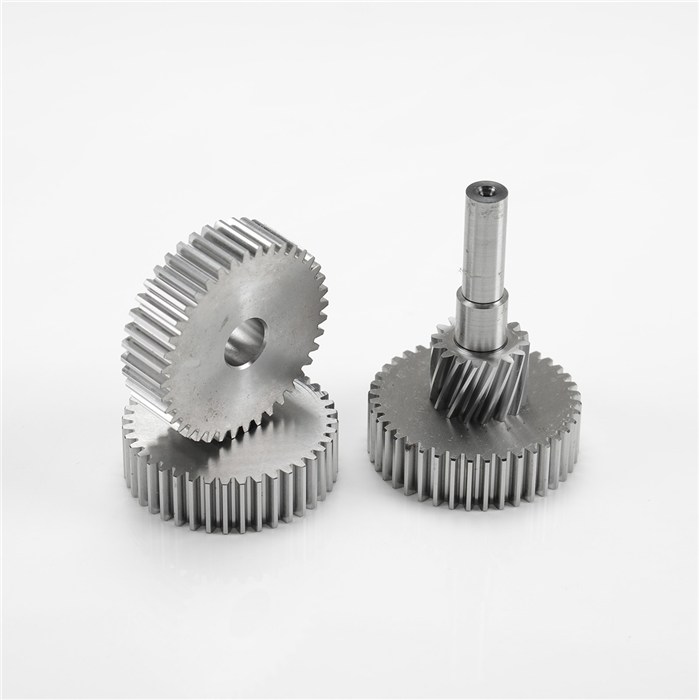
齿轮
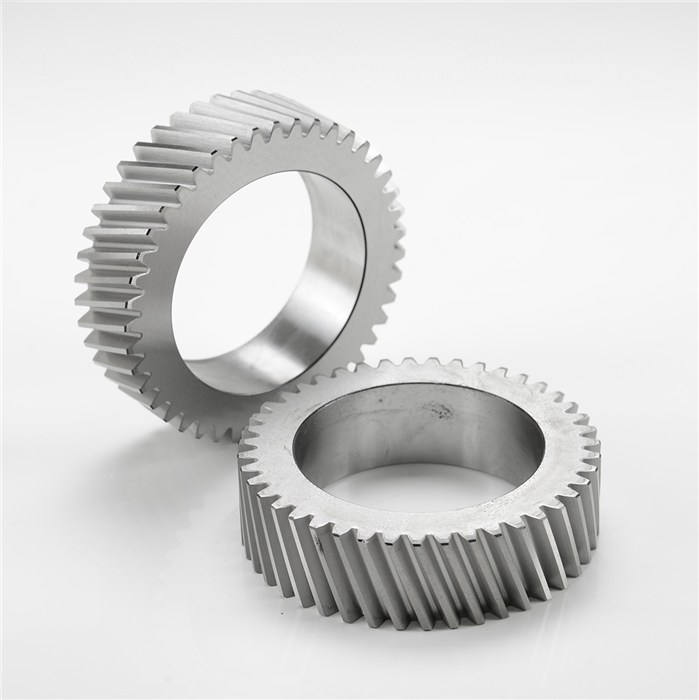
一般有轮齿、齿槽、端面、法面、齿顶圆、齿根圆、基圆、分度圆。
轮齿
简称齿,是齿轮上 每一个用于啮合的凸起部分,这些凸起部分一般呈辐射状排列,配对齿轮上的轮齿互相接触,可使齿轮持续啮合运转。
齿槽
是齿轮上两相邻轮齿之间的空间;端面是圆柱齿轮或圆柱蜗杆上 ,垂直于齿轮或蜗杆轴线的平面。
端面
是齿轮两端的平面。
法面
指的是垂直于轮齿齿线的平面。
齿顶圆
是指齿顶端所在的圆。
齿根圆
是指槽底所在的圆。
基圆
形成渐开线的发生线作纯滚动的圆。
分度圆
是在端面内计算齿轮几何尺寸的基准圆。
齿轮
精密齿轮加工的功能及类型
1.精密齿轮的首要加工表面有齿面和齿轮基准表面,后者精密齿轮加工包含带孔齿轮的基准孔、精密齿轮加工时的设备端面,以及用以找正齿坯方位或测量齿厚时用作测量基准的齿顶圆柱面。
2.精密齿轮的材料和毛坯 合发精密齿轮加工常用的精密齿轮材料有15钢、45钢等碳素构造钢;速度高、受力大、精度高的精密齿轮常用合金构造钢,如20Cr,40Cr,38CrMoAl,20CrMnTiA等。
精密齿轮的毛坯决定于齿轮的材料、构造形状、尺度标准、运用条件及出产批量等要素,常用的有棒料、锻造毛坯、铸钢或铸铁毛坯等。
精密齿轮的功用及类
精密齿轮的传动是机械装备的首要组成部分,具有传递动力、变速换向功用。
精密齿轮的类型
按齿轮传动轴线的相互方位可分为三类——平行轴线传动、相交轴线传动和交错轴线传动。
平行轴线传动的齿轮有直齿圆柱齿轮、斜齿圆柱齿轮、人字齿圆柱齿轮。
供应商信息
公司:东莞市嘉齿机械制造有限公司
所在地:东莞市