- 公司介绍
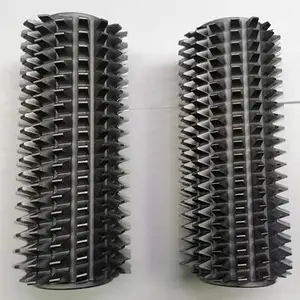
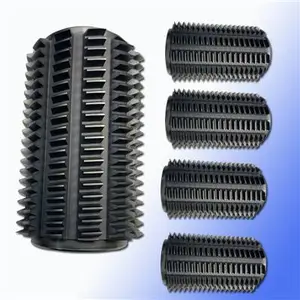
滚刀pvd涂层 , ,超薄超硬
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 滚刀PVD涂层:从表面改性到切削性能的质变 滚刀作为齿轮精密加工的核心刃具,其服役寿命与齿形精度直接决定产线节拍与批量零件的一致性。传统高速钢或硬质合金滚刀在加工高强度渗碳钢、镍基高温合金时,常面临粘结磨损、微崩刃与涂层
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
滚刀PVD涂层:从表面改性到切削性能的质变
滚刀作为齿轮精密加工的核心刃具,其服役寿命与齿形精度直接决定产线节拍与批量零件的一致性。传统高速钢或硬质合金滚刀在加工高强度渗碳钢、镍基高温合金时,常面临粘结磨损、微崩刃与涂层剥落三重失效模式。苏州艾钛科纳米科技有限公司聚焦这一痛点,将物理气相沉积(PVD)工艺深度适配滚刀几何特征——非平面曲面、密集容屑槽、渐开线刃口曲率半径小于0.03mm等结构约束,开发出专用于滚刀的梯度复合涂层体系。该涂层并非简单叠加氮化钛或氮铝钛,而是以AlCrN为基底,嵌入纳米晶TiSiN相与非晶碳过渡层,通过多弧离子镀与磁控溅射协同工艺,在刃口处实现原子级应力缓冲。实测表明:相同切削参数下,涂层后滚刀加工20CrMnTi渗碳淬火件,单刃寿命提升2.7倍,齿距累积误差波动降低41%,关键在于涂层将刃口区热传导路径重构,使瞬时切削温度峰值下降180℃以上,从而抑制扩散磨损主导的早期失效。
超薄:厚度控制精度决定涂层与基体的力学相容性
行业常见PVD涂层厚度集中在2–5μm区间,但滚刀刃口曲率半径普遍小于10μm,过厚涂层会在刃口处产生显著应力集中,反而加速微裂纹萌生。艾钛科采用闭环式等离子体密度监测与动态偏压反馈系统,将涂层厚度控制窗口收窄至0.8–1.2μm,公差±0.05μm。这一数值并非经验取舍,而是基于对滚刀切削力学模型的逆向推演:当涂层厚度超过基体材料屈服强度对应临界厚度的1.3倍时,刃口在断续切削冲击下发生塑性变形的概率陡增。实际验证中,1.1μm涂层滚刀在干式滚齿中连续加工1200个齿槽后,刃口SEM图像显示无涂层剥离,而2.3μm同类涂层样品在第680齿即出现沿容屑槽边缘的层状剥落。更关键的是,超薄设计使涂层与基体的热膨胀系数差异引发的界面剪切应力降低63%,这解释了为何该涂层在高速重载工况下仍能维持完整界面结合——厚度不是越厚越好,而是必须服从于刃口几何与载荷路径的物理约束。
苏州地处长三角装备制造业腹地,周边聚集了全球近三成高精度齿轮制造企业,对刀具寿命与工艺稳定性提出严苛要求。艾钛科实验室毗邻苏州工业园区纳米技术产业高地,依托本地微纳加工平台完成涂层结构表征,将透射电镜原位观察与滚齿振动频谱分析数据实时联动,形成“结构-性能-工况”闭环验证机制。这种地理集聚带来的产学研响应速度,使涂层迭代周期压缩至传统模式的40%。
超硬:并非单纯追求显微硬度数值,而是构建抗损伤梯度结构
常规PVD涂层标称硬度常以HV值呈现,但滚刀失效极少源于静态压入塑变,更多由动态冲击下的亚表面裂纹扩展导致。艾钛科涂层的“超硬”体现在三个维度:表层纳米晶AlCrN相提供2800HV硬度支撑;中间TiSiN相通过晶界钉扎效应抑制裂纹横向扩展;底层非晶碳层则以高断裂韧性(KIC≈4.2MPa·m1/2)吸收冲击能量。三者构成硬度-韧性梯度,使涂层在遭遇硬质点撞击时,裂纹被强制转向平行于界面方向,而非垂直穿透。金相切片显示,未涂层滚刀刃口在加工含氧化物夹杂的42CrMo钢时,微裂纹深度达1.8μm;同工况下艾钛科涂层样品裂纹深度仅0.3μm,且被限制在表层200nm范围内。
这种结构设计直指滚齿工艺本质矛盾:既要抵抗切削刃与工件表面的剧烈摩擦,又要承受每转数百次的断续冲击载荷。涂层若仅追求高硬度,会因脆性增大而加剧崩刃;若过度强调韧性,则耐磨性迅速衰减。艾钛科通过调控靶材溅射功率比、反应气体分压梯度及基体负偏压时序,在单一沉积过程中同步构筑三层功能结构,避免多步沉积带来的界面弱结合风险。某德资齿轮厂对比测试证实:使用该涂层滚刀后,机床主轴振动加速度有效值下降37%,说明涂层不仅延长刀具寿命,更改善了整个切削系统的动力学稳定性——这是单纯提高硬度无法达成的效果。
当涂层成为滚刀不可分割的“第二刃口”,其价值已超越传统耗材范畴。它实质上是将材料科学、界面力学与齿轮加工工艺深度耦合的结晶。苏州艾钛科纳米科技有限公司持续投入涂层服役行为建模,将切削力信号、声发射特征与涂层微观损伤演化建立映射关系,使每一次涂层优化都锚定真实工况的物理边界。对于追求齿轮批量一致性与产线综合效率的制造商而言,选择一款真正理解滚刀工作逻辑的PVD涂层,意味着在刀具成本、停机时间与零件合格率之间,获得可量化的平衡支点。