CAP572E3720008尼龙齿圈
产品详情 更新时间:2026-06-22 品牌厂家:进口 牌号:310 特性:增强 加工级别:注塑 产地:沙特 熔体流动速率:5g/10min 密度:0.013g/cm3 拉伸强度:2354kg/cm2 弯曲强度:2256kg/cm2 弯曲模量:342kg/cm2 缺口冲击强度:26kg.cm/cm 断裂伸长率:356
17.00
库存 999
- 品牌厂家:进口
- 牌号:310
- 特性:增强
- 加工级别:注塑
- 产地:沙特
- 熔体流动速率:5g/10min
- 密度:0.013g/cm3
- 拉伸强度:2354kg/cm2
- 弯曲强度:2256kg/cm2
- 弯曲模量:342kg/cm2
- 缺口冲击强度:26kg.cm/cm
- 断裂伸长率:3567%
- 成型收缩率:0.2%
- 洛氏硬度:120HR
- 热变形温度:300℃
- 维卡软化点:150°F
- 包装:25KG
- 颜色:自然色
- 产地:进口
- 交货方式:物流
- 发货时间:当天
CAP572E3720008尼龙齿圈不饱和车用橡胶件,当和空气长期接触时,都需要添加抗臭氧剂,以改善橡胶耐臭氧老化性能即使是饱和的橡胶材料,当和空气长期接触时,一般来说,臭氧浓度越大,在含有一定臭氧浓度的空气中,汴不是所有的橡胶都会龟裂,只有橡胶受到的力超过临界应力时,或仲长超过临界伸长时,通常情况下,作低伸长时产生龟裂的数量少,龟裂增长率大,龟裂深;而在高伸K时产生龟裂的数量多,龟裂增长速率慢,龟裂也小这足因为,在低伸长时因臭氧反!断裂的分子链不能完全分离形成不可逆的微细裂纹,而足有选择地在有缺陷的部位首先形成小的裂纹,使应力在此产生集中,龟裂增长速韦増大,龟裂増大当/卜:高伸长时,小'仅缺陷部位,整个样品均处于拉伸状态。充气时,松开溢流阀调节手柄,打开蓄能器上端的盖帽,连接,缓慢打开充气工具的开关,达到规定气压〜MPa。当压力过高时,螺塞使气压降到规定值。充气工具上装有氮气压力表和排气螺塞,期检査蓄能器的气压,并使之保持在规定值。蓄能器严禁使用除氮气外的其他气体。未到达或超过规定气压,将使动模板压支承滑脚系统失去作用,动作。调节完后,可以装上模具再试,以观其调节效果良好,及时调整,保护机器工作可靠性。检查各种管道、压装置有泄漏;构工作时有异常噪声;检查加热圈的外部接线正确,有损坏或松动现象,图-所不。要经常从头到尾擦洗整台机器,使机器始终保持清洁。螺杆和料筒是注塑机的关键部件。
橡胶的疲劳性能,是一项综合的性能橡胶疲劳性能验证方法也比较多,既有橡胶材料本身的耐疲劳性能验证,还有橡胶零件的疲劳验证,也有系统/整车的耐疲劳验证。由于不同环境对橡胶疲劳性能影响差异比较大,橡胶的疲劳性能,都只是验证某一试验条件下的耐疲劳性能,验、伸张疲劳试验等。口前我国比较常用的压缩屈挠试验方法有GB/TASTMISO等。压缩屈挠试验通过一个平衡杠杆将规定的压缩负荷施加到试样上,以一定的振幅和频率对试验行周期性压缩,该试验可有效地检测橡胶压缩疲劳性能,匕:试样在min时的实测温度;ら:恒温室温度。~:试样原始高度;/|:压缩试验完毕后,在标准实验室温度下调节lh后的高度。从而影响介质性能、或而影响和介质接触的其他材料性能,都是属于橡胶抽出污染的一种。在橡胶的耐液体试验方法中,明确规定“不同胶料的试片不得同时在同一装置中行浸泡试验”,这也正是基于避免橡胶抽出污染考虑的。橡胶的抽出污染,在冷却系统、油管回路(燃油系统、制动液系统、转向液系统等)中是一个非常重要而又非常隐蔽的问题。一般情况下,都是通过橡胶件本身的耐介质性能来控制的,但这种控制往往是基于橡胶件本身性能的基础上规范的,至于橡胶被抽出后的介质,对其他零件的影响,在橡胶件的开发中,往往并没有考虑到。是指橡胶对表面黏合的有机物的黏合层的表面发生的污染。无论是种污染,都是橡胶和接触或邻近的材料发生反应造成的。
橡胶自身的耐磨性能又与很多因素有关,其中主要的有橡胶的拉伸强度、弹性、弹性模量/硬度、疲劳性能等。拉伸强度是橡胶磨耗的主要影响闵素之一般来说,拉伸強度越高,耐磨性就越好。这里说的拉伸强度是高速拉伸强度。橡胶摩擦时,表面被拉伸的速度远比普通拉伸试验的速度高,所以口常试验测得的拉伸强度与磨耗不一定有这种关系。我们生活中常用的聚氨酯鞋底,有着极好的耐磨性,第三章车用橡胶制品失效分析>»>,用的橡胶中,橡胶的弹性对磨耗也イf较大的影响尤论是磨蚀磨耗,还是疲劳磨耗,都是橡胶表面部分在应力作用下产生撕裂引起,橡胶弹性较大,应力就难以集中,撕裂也难以产生BR橡胶撕裂强度较低,似其耐磨性较好。切忌采用超常规比例,避免将配合剂强制溶解到橡胶中。强制溶解使橡胶在短形成了饱和状态,甚至是过饱和状态,这样只要温度稍微降低至低于混炼时温度就会出现喷霜现象。常见配合剂在橡胶中的溶解度见图--m:。有些橡胶材料,例如天然胶在受到拉伸应力时,分子链会因应力作用发生定向或重排,部分无定形结构会被挤晶格里,造成结晶,这会极大地减低橡胶体系的自由体积,造成防护蜡等配合剂溶解度的过饱和状态,从而被挤出橡胶表面,形成喷霜。有些橡胶零件在使用中处于压缩、弯曲、拉伸状态,造成橡胶材料局部自由体积受到压缩,有些配合剂也会被物理挤出喷霜。当辊温高时,分子伸张,运动加快,分子内和分子间的空隙加大,此时热可塑性增强。
应按大近小远的方式行布置,如图-所示。同一制品,大近小远。一模多腔同一制品时,浇口,如图-所示。注塑模具的浇注系统是指从注塑机喷嘴开始到型腔人口为止的流动通道,通流道浇注系统和无流道浇注系统两大类型。料井和浇口,如图-所示。-主流道》—一级分流;料m捵冷料并;-冷料丼i—二级分流道;结合型腔的排位,a.尽可能采用平衡式布置,以便熔融塑料能平衡地充填各型腔。b.型腔的布置和浇口的开设部位尽可能使模具在注塑过程中受力均匀。C.型腔的排列尽可能紧凑,减小模具外形尺寸。热量损失和压力损失要小,为此要注意以几点。a.选择恰当的流道截面。b.确定合理的流道尺寸,在一定范围内。却慢、高密度层厚的则收缩大。另外,密度分布及收缩阻力大小等,所以塑件的特性对收缩大小、方向性影响较大。料口形式、尺寸、分布。用及成型时间。直接料口、料口截面大(尤其截面较厚的)则收缩小但方向性大,料口宽及长度短的则方向性小。成型条件。模具温度高,熔融料冷却慢、密度高、收缩大,晶度高,体积变化大,因此收缩更大。模温分布与塑件内外冷却及密度均匀性也有关,接影响到各部分收缩量大小及方向性。另外,保持压力及时间对收缩也影响较大,大、时间长的则收缩小但方向性大。注压力高,熔融料黏度差小,层间剪切应力小,模后弹性回跳大,因此收缩也可适量的减小,料温高、收缩大,但方向性小。时调整模温、压力、注塑速度及冷却时间等诸因素也可适当改变塑件收缩情况。
熔体前的速度和压力很大,保压切换后,螺杆向前挤压推动熔体前的压力较小。不行保压切换,当型腔充满时压力会很大,造成注压力陡增,所需模力也会变大,甚至会出现飞边等一系列的缺陷。保压切换的选择应该适当,成型不利。过早地行保压切换会使充模压力降低,充模困难,甚至出现注不满的现象。过迟的保压切换将导致注压力增大,现飞边。间等。例如,压切换;如果按照位置行切换,填充到%(注塑体积)时行切换。行的,保压切换,图-所示。阶段切换到保压阶段。如果切换过早,被填充(产生内部应力),切换过迟,注过度。腔注满时刻的方法,未考虑保持压力,数:时间;压压力;螺杆位置;模腔压力。相比之,在恒定的保持压力水平切换。汽车排气污染物主要有HC、NOt、CO、PM(微粒)等,排放通常包括尾气排放和蒸发渗透排放。主要通过汽车排气管排放,但将近有%的HC和极少的其他污染物由曲轴箱和燃油系统排放,胶逐渐向氟含量吏高的元氟橡胶发展。汽油喷射部件组成的系统和燃油蒸发污染物控制系统,包括个系统中所有通大气的幵口U这就需要降低燃油从燃油胶管屮的蒸发渗出,从而达到安全、节能和环保的目的。相对于金属材料和塑料材料而言,常用橡胶材料的燃油渗透性相对较差,图--中左表为常用橡胶的燃油C的渗透性因此,排放法规的加严,对橡胶软管等的材料使用影响极大。传统的NBR/增强层/CR、NBR/增强层/CSM已逐渐被淘汰,低渗透的材料(低渗透NBR、ECO、FKM、树脂等)越来越普及。
东莞市越泰新材料有限公司建立于2003年,是一家多种经营的商贸机构。多年从事批发进口ABS,PP,PMMA,PVC,P,LCP,PPS,PA,POM,PC,PC/ABS,PPA,TPE,TPR,EVA,TPU,TPV等原料,我们拥有稳定的供货渠道,我们配备有完善的化验设备和化验技术人员,采用严格管理,保质保量,热诚为客户提供的产品和优良的服务。我们重信用,守合同,保证产,质量,以多品种经营特色和薄利多销的原则,赢得了广大客户的信任。
我们的通用塑料,工程塑料等都有,我们拥有一支高素质的业务英,坚持以实事求是.不断创新.勇于开拓.团结奋进的营销理念进入市场.稳定的供销渠道以及仓储量大的物流仓库,专业的运输车队,为用户提品,在化工市场占有巨大份额。我们的宗旨是:“品质铸就实力 服务赢得市场”,竭诚欢迎新老客户订购!我们出售的产品质量好,信誉有保障。
东莞市越泰新材料有限公司全体员工是渴望缔造不朽与卓越的整体。我们一直将产品交付给自己磨练,将品质交付给市场定夺,将信誉交付给客户评论,从而定性出一条千锤百炼始终正确的企业宗旨——的产品,合理的价格,满意的服务。我们竭诚为您服务!
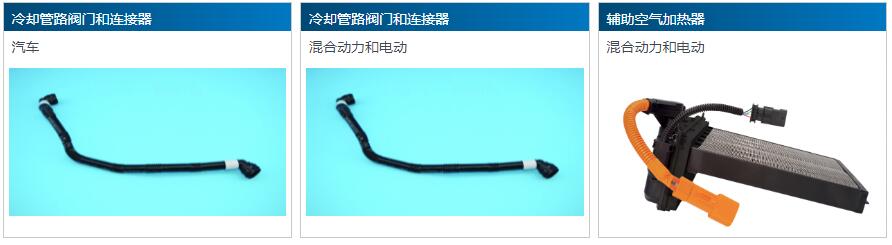
公司还销售以下材料
耐油,耐磨;注塑级;含玻璃纤维增强,高强度,尺寸稳定;注塑级;含碳纤维增强。力学性能好,有导电性;FC00H0注塑级;
注塑级.薄膜级;良好的延伸性和光学性能,透明,LUloUAI0.9热稳定剂;LDBW10.90.薄膜级;
热变形温度>00弋,注塑增强阻燃级;含0%〜%玻璃纤维增强,阻燃性UL9V-0级,物理力学性能良好;SD000注塑级。
FRP-G00.〜1.00注塑级。挤出级,增强级,阻燃级;ULVV-U现;注塑级;含10%玻璃纤维增强.阻燃性UL9V-0级。
嵌段共聚物,高抗冲击性,高光泽;BC6.注塑级;嵌段共聚物,高抗冲击性;BC.吹塑级;嵌段共聚物,高流动性,高耐冲击(薄壁)。
0/0.级.低翘曲。成型性好;注塑级:含0%玻璃纤维,阻燃性UL9V级.其他同注塑级;含%玻璃纤维和矿物质。
FL-10.9010.0薄膜级;高强度;FL-10.9010.0薄膜级;FL-10.9.0薄膜级;FL-0.90.0薄膜级;
含矿物质,共聚级POM,高刚性,耐热;(N0KX)0注塑级;中等黏度,共聚级POM。高强度,性好,低翘曲变形;
R0FG.注塑级;含0%玻璃纤维,高强度,润滑性好,R0AF.0注塑级;含0%铝屑.导电,R0FG.注塑级;
用于高流动性制品.0注塑级;均聚物;0MH.0注塑级;用于高流动性制品.0注塑级;均聚物;用于低臭性制品.0注塑级;
H0F0.9.注塑级;聚烯烃系复合树脂。UL9V-级;H0J0.9.0注塑级,级,阻燃级;耐水解;
尺寸稳定;注塑级;含0%玻璃纤维,/0.级,高强度,高硬度,尺寸稳定;注塑级;含0%玻璃纤维,/0.级。
阻燃性UL9HB级,ESA〜1.1高刚性.耐高温,低翘曲,耐磨耗;GR1AF髙模量,阻燃;GR0A高冲击强度;
阻燃性UL9V-0级;注:©测试条件1.MPa。注塑级,阻燃级;含0°/。短玻璃纤维,阻燃性UL9V-0级;注塑级。
吹塑级;PPRVPG.0注塑级,挤出级;PPRVPFL.0注塑级,挤出级;PPT0.0注塑级;
共聚物;用于中等抗冲击强度的制品.0注塑级;均聚物;60MH.0注塑级;69MJ.0注塑级;共聚物;用于中等抗冲击强度的制品.0注塑级;
抗静电;Stat-konIC100碳纤维,抗静电;EMI-X-IC100碳纤维,电磁专用料;IF.含10%玻璃纤维;
挤出级;柔韧,着色稳定;101LJ.9注塑级;刚性好,耐候,耐潮湿;10F-HS1.9注塑级;热稳定性好;1\AQ9注塑级;
DJ100.90.1薄膜级.挤出级;FH000.9.0挤出级,注塑级;J1100.901.1挤出级;L000.96.0薄膜级。
注塑级,挤出级,吹塑级;PPH00.〜.0注塑级,挤出级;PPH000.〜.0注塑级,挤出级;PPH000.〜.0注塑级。
R0FG.注塑级含0%玻璃纤维,高强度,R0FG.注塑级含0%玻璃纤维,高强度,润滑性好,R0FG-6I001.注塑级食0%玻璃纤维。
挤出级;9G0注塑增强阻燃级;含%玻璃纤维,阻燃性UL9V-0级,01注塑级,挤出级;非增强型;I01-X0注塑级。
抗冲击,韧性好;及10ill注塑级,挤出级;非增强型;注塑级,挤出级;非增强阻燃型,阻燃性UL9V-0级;iit注塑级。
良好的牵伸特性;涂覆级;很好的感官性能;涂覆级;良好的加工性能和对液体和气体的阻隔性,的热封性;LD60.9.注塑级。
高冲击强度;注塑级;含0%短玻璃纤维,高冲击强度,高刚性;注塑级;含°/。短玻璃纤维,高冲击强度,抗^1伸;注塑级;
耐温高;GC注塑级;含%玻璃纤维增强改性1高强度,耐热性能好;注塑级;含0%玻璃纤维增强改性,高刚性,高耐温,尺寸稳定;